


Описание продуктов
Титановый GR 5 GR7 GR9 Прямая труба
Тонкостенные капиллярные титановые трубки GR23
2 класс высокая чистота титановая фольга
Титаново -проволочная промышленность
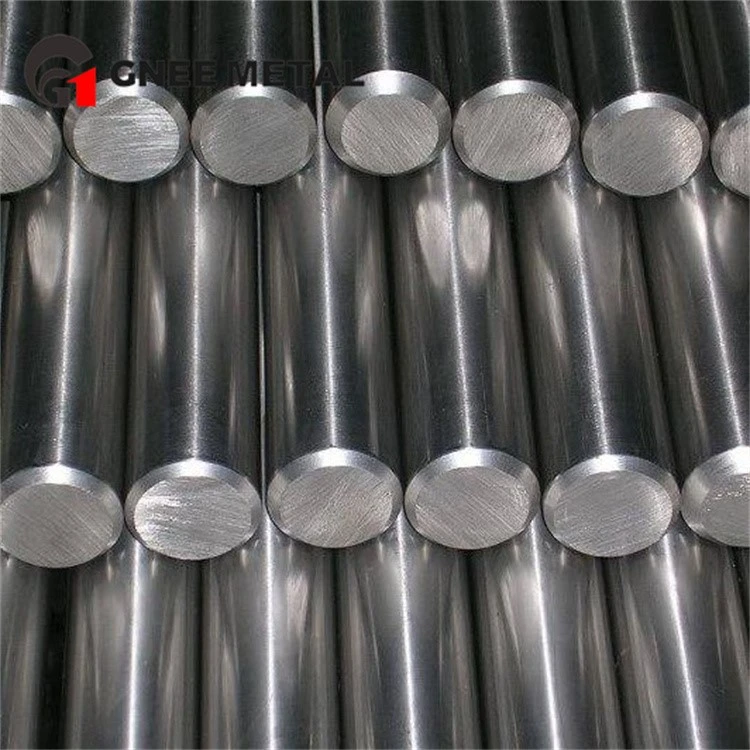
Титановые стержни, как общие титановые продукты и сырье, широко используются в различных областях. Однако с множеством продуктов титанового стержня, доступных на рынке, как выбрать High - качественные титановые стержни стали акцентом для многих пользователей. Следующее представят, как идентифицировать и выбрать High - качественные титановые стержни на основе нескольких ключевых характеристик.
Внешний инспекция
Поверхностная однородность: High - качественные титановые стержни должны иметь гладкую и равномерную поверхность, свободную от неровных явлений, таких как ямы или пятна. Эти нарушения часто вызваны серьезным износом канавки, которые могут влиять на внешний вид и характеристики титановых стержней.
Царапины: Проверьте поверхность титановых стержней на наличие царапин. Нижние титановые стержни из -за простого производственного оборудования склонны к заусенцам, которые могут поцарапать титановый материал. Глубокие царапины могут уменьшить силу титана и повлиять на его производительность.
Форма и размеры: High - качественные титановые стержни должны иметь стандартную форму и размеры. Нижние титановые полоски могут быть тонкими и недостаточным размером из -за недостаточного заполнения, что является результатом того, что производители регулируют давление производственной линии для достижения больших отрицательных допусков.
Складывание и рубцевание
Феномен складывания: Складывание относится к различным складкам, образованным на поверхности титановых стержней, часто проходящих продольно вдоль продукта. Нижние титановые стержни подвержены складыванию из -за чрезмерного снижения давления во время производства, что приводит к таким проблемам, как образование ушей и растрескивание, что сильно влияет на прочность титана.
Рубцы: High - качественные титановые стержни должны быть свободны от шрамов на поверхности. Руноки обычно вызваны неравномерным сырью, высоким содержанием примесей и рудиментарным производственным оборудованием. Шрамы могут повлиять на внешний вид и производительность титановых стержней.



Трещины и цвет
Осмотр трещин: Проверьте поверхность титановых стержней на наличие трещин. Заготовки нижних титановых стержней могут содержать много пор, которые могут развивать трещины из -за теплового напряжения во время процесса охлаждения. Эти трещины становятся более очевидными после прокатки и значительно влияют на прочность и производительность титановых стержней.
Цветовое суждение: High - качественные титановые стержни должны иметь металлический блеск. Нижние титановые стержни могут выглядеть светло -красными или похожими на цвет свиноводного железа, что связано с плохим качеством заготовки или температурами катания, которые не соответствуют стандартам.
Cross - Раздел и сила
Cross - форма секции: Секция Cross - High - качественные титановые стержни должны быть круглыми или стандартными - в форме. Секция Cross - нижних титановых стержней может быть эллиптическим или нерегулярным из -за значительных падений давления в двух линиях перед роликами. Такие титановые стержни значительно снижают прочность и не соответствуют спецификациям.
Силовое испытание: Проводя прочность на титановые стержни, используя оборудование для профессионального тестирования, чтобы обеспечить соответствие требованиям использования. Нижние титановые стержни часто имеют низкую прочность и не могут удовлетворить высокие - стандартные потребности применения.
Таким образом, выбор высокого - качественных титановых стержней требует всестороннего рассмотрения таких факторов, как внешний вид, складывание и рубцы, трещины и цвет, а также Cross - и прочность. Только выбрав высокий - качественные титановые стержни, произведенные авторитетными производителями, могут выполнять производительность и качество продукта соответствовать требованиям использования. Мы надеемся, что вышеупомянутый контент обеспечивает полезное руководство для вашего процесса выбора.
Титановые спецификации, предоставленные GNEE
Сторонние детали с ЧПУ
|
Тип
|
Бурение, травление, химическая обработка, лазерная обработка, другие услуги обработки, поворот, проволочный EDM, быстрое прототипирование
|
|||
|
Материал
|
Титан,Алюминий, латунь, бронзовый, медный, закаленный металл, pre - Царочный металл, нержавеющая сталь, стальная сплава
|
|||
|
Процесс
|
Обработка ЧПУ, поворот с ЧПУ, фрезерование с ЧПУ, Стучение ЧПУ, шлифование с ЧПУ, бурение с ЧПУ
|
|||
|
Обработка поверхности
|
Анодирование, покрытие, полировка, песочная обработка, лазерная гравировка, оксид черный, никелирование, хромированная платформа или требования клиента
|
|||
|
Терпимость
|
+/- 0,01 мм
|
|||
|
Время выполнения
|
Образец: 7 дней
|
|||
|
Массовое производство
|
2-3 недели
|
|||
|
Упаковка
|
Стандартная картонная или пластиковая поддона, лоток губки, картонная стр.
|
|||
|
Приложение
|
Устройство, Авто, здание, столичное оборудование, энергия, приборы, медицинское устройство.
|
|||
Титановая трубка
|
Материал |
Чистый титан/ титановый сплав |
|
Стандартный |
GB/T 3624, GB/T 3625, GB/T 26057 ASTM B337, ASTM B338, ASTM B 861, ASTM B 862 Jis H 4630 |
|
Общий класс |
Национальные стандартные оценки: TA1, TA2, TC4, TA9, TA18, TA10 |
|
|
Длина: 50-6000 мм или в соответствии с требованиями клиента |
|
Внешний диаметр: 6-80 мм или в соответствии с требованиями клиента |
|
|
Толщина стенки: 0,35-10 мм или в соответствии с требованиями клиента |
|
|
Производственный процесс |
Сварка или бесшовная |
|
Форма секции |
Круглый и другие |
|
Поверхность |
Яркий отжиг, маринованный, полировка |
|
Упаковка |
Катушка или прямая длина по коробкам |
Титановый стержень
|
элемент |
Титановые стержни /титановый стержень |
|
Стандартный |
GB/T2965-2007, JIS H4650-2001, ASTM B348-06, DIN17862-93, ASTM F136, AMS4928, GB/T13810, Q/BS5331-91 и т. Д. |
|
Оценка |
TA1, TA2, TA3, TA7, TA9, TA10, TC4, TC4ELI, TC6, TC9, TC10, TC11, GR1, GR2, GR3, GR5, GR7, GR12 |
|
Диаметр |
1-500 мм |
|
Длина |
1-12m |
|
Поверхность |
Черный, лак, кисть, линия волос и т. Д. |
|
Упаковка |
Стандартный экспортный пакет, по деревянной коробке или по мере необходимости |
|
Приложение |
Титановый стержень в основном используется в оборудовании и оборудовании. оборудование, медицинское и все виды точных деталей и других промышленность |
Титановый лист/катушка
|
Титановая тарелка и тип листа |
Пластина, лист, полоса, катушки, фольга, квартиры, одеяльная тарелка, простая лист, катящаяся лист, какалс |
|
Оценка |
GR1 GR2 GR3 GR4 GR7 GR9 GR12 ASME SB265, AMS 4911, AMS 4919, AMS 4914, ASTM F67, ASTM F136, MSRR, AMS, BS |
|
Длина пластины титанового сплава |
1000 мм-13000 мм или по мере необходимости |
|
Ширина титана |
1000 мм-1219 мм-1500 мм-1800 мм-2000 мм-2500 мм или по мере необходимости |
|
ООН -тарелка толщина |
От 0,3 до 120 мм или по мере необходимости |
|
ASTM B265 Titanium The Plate Pract |
Горячий/ холодный катанк/ ковака |
|
Титановый лист ASTM |
ASTM B265 |
|
Титановый лист AMS |
AMS 4902 |
|
Допуски ширины и толщины |
EN 10258 (ранее DIN 59381), EN 10151 ASTM B265 TITANIUMEL Alloy Strip для Springs, EN 10088 ASTM B265 Titanium Alloy Strip |
|
Стандарты и одобрения титановых тарелок CP |
EN ISO 18286 EN 10051 EN 10088-1 ISO 15510 EN ISO 9445 ASTM A 480 ASTM A 959 ASME IID |
|
Стандартные размеры пластин и листов |
1000 x 2000 мм, 1220 x 2440 мм, 1500 x 3000 мм, 2000 x 2000 мм, 2000 x 4000 мм |
|
Холодная цитатановая табличка 0,5-6,4 мм |
|
|
Горячая цитановая табличка 3,0–60,0 мм |
|
|
Твердость тарелки |
Мягкий, жесткий, наполовину жесткий, четверть жесткие, весенний жесткий ASTM B265 |
|
Доступность размеров фольги из титана |
Толщина: 8-100 микрон (0,00031-0,004 дюйма) |
|
Ширина: до 500 мм (19,5 дюйма) |
|
|
Вес (в рулонах): до 50 кг (110 фунтов); Например, ablecti - Matelly 1400 M при 8 микрон и AP - по проксимутально 112 м при 100 микрон. |
|
|
Резка |
Чтобы предоставить комплексную услугу, мы используем различные методы резки, в том числе: |
|
Плазменные профили |
Согласно рисункам клиента |
|
Службы добавленной стоимости для CP Titanium Plate |
Лазерная резка, резка для водных вартер, резание плазмы, изгиб и механическая обработка, препарат края, сварка, распиляние и |
|
Китайский производитель титановых пластин |
ASTM B265 Титановый сплав пластинка: материал 3/16 ″ [5,00 мм] и шириной более 10 дюймов [250 мм]; Титановый лист: |
|
ООН ПЛИТА ПРОИЗВОДИТЕЛЬСТВО |
КИТАЙ |
|
Упаковка тарелки |
Связи с водонепроницаемой тканью на улице или фанерной коробке |
|
Тест |
UT, SGS Testing, TUV и т. Д. |
Титановый проволока
|
Название продукта |
Заводская прямая титановая проволока чистого титанового сплава Специальные спецификации могут быть проданы |
|
Материал |
Чистый титан и титановый сплав |
|
Титановый класс |
GR1/GR2/GR3/GR4/GR5/GR7/GR9/GR12/GR5ELI/GR23 Erti-1/erti-2/erti-3/erti-4/erti-5eli/erti-7/erti-9/erti-11/erti-12 TI15333/Нитинол -сплав |
|
Стандартный |
AWS A5.16/ASTM B 863/ASME SB 863, ASTMF67, ASTM F136, ISO-5832-2 (3) и т. Д. |
|
Форма |
Титановая катушка проволока/провод титанового катушки/титановый прямой проволока |
|
Проводной датчик |
Диа (0,06--6) *л |
|
Процесс |
Bar Billets - Hot Rolling - чертеж - earealing - прочность - Pickling |
|
Поверхность |
Полировка, сборы, промытый кислотой, оксид черного |
|
Основная техника |
Горячая подделка; Горячий скатанный; Холод натянут; Выпрямить и т.д. |
|
Сертификат материала |
В соответствии с. EN 10204.3.1 |
|
Приложение |
Сварка, промышленность, медицинская, аэрокосмическая, электронная и т. Д. |
Компания может похвастаться ведущими производственными линиями на внутренней титановой обработке, в том числе:
Немецкий - Импортированная точная линия титановой трубки (годовая производственная мощность: 30 000 тонн);
Японская - Технология титановой линии фольги (самая тонкая до 6 мкм);
Полностью автоматизированный титановый стержень непрерывная линия экструзии;
Интеллектуальная титановая пластина и полосатая отделка;
Система MES обеспечивает цифровое управление и управление всем производственным процессом, достигая точности размеров продукта ± 0,01 мкм.
E - mail


