


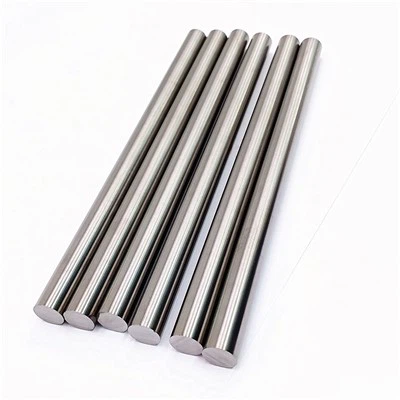
Валы, обработанные на станке с ЧПУ
Материалы вала с точными марками: сталь 1045/4140/4340, нержавеющая сталь 316L и 17-4 PH, алюминий 6061-T6, латунь C36000, титан Grade 5.
Токарная, фрезерная, токарно-фрезерная-фрезерная обработка с ЧПУ, накатка резьбы и прецизионное шлифование
Точность по диаметрам ±0,005 мм; прямолинейность и биение контролируются по шейкам
Доступны индукционная закалка, цементация, азотирование и твердое хромирование.
Мы производим по индивидуальному заказуВалы, обработанные на станке с ЧПУиз чертежей заказчика и файлов САПР, включаяприводные валы, валы электродвигателей, валы насосов, ходовые винты, валы-шестерни, шлицевые валы, соединительные валы, штоки клапанов, валы линейных направляющих, шпиндели и втулки. Наши возможности точения, фрезерования, точения-фрезерования, накатки резьбы и шлифования на станках с ЧПУ поддерживают валы с жесткими-допусками для передачи мощности, двигателей, насосов, клапанов, коробок передач и средств автоматизации.
Вал передает крутящий момент, поддерживает вращение и позиционирует другие компоненты - так, чтобыдиаметр, биение, прямолинейность, посадка шейки, шпоночные канавки и качество поверхности— это функции, которые решают, будет ли это работать правдой. Обрабатываем валы изуглеродистая и легированная сталь (1045, 4140, 4340), нержавеющая сталь (303, 304, 316L, 17-4 PH), алюминий (6061-T6, 7075-T6), латунь и бронза (C36000, C46400, C93700), медь (C10100, C11000, C17200) и титан. (2 класс, 5 класс), с термообработкой и отделкой поверхности, указанными на чертеже. Детали изготавливаются по заданным размерам, допускам, материалам и требованиям к отделке, сертификаты на материалы предоставляются по запросу.

От единичных прототипов новых конструкций до повторных заказов на производство запасных валов, мы обрабатываем валы по чертежу - независимо от их количества.
Типы валов, обработанных на станках с ЧПУ, которые мы производим
Мы обрабатываем широкий спектр типов валов. Ниже приведены наиболее распространенные; Если на вашем чертеже изображена другая конфигурация, отправьте его на проверку.

Приводные и силовые трансмиссионные валы
Валы, передающие крутящий момент между двигателем, муфтой, коробкой передач и приводным оборудованием, с контролируемыми шейками, шпоночными пазами и посадками муфты.
Материалы:1045 · 4140 · 4340 · 17-4 PH · 316L

Валы двигателя и ротора
Якорь электродвигателя и валы ротора с седлами подшипников, седлами пакета роторов и элементами вентилятора.
Материалы: 1045 · 4140 · 430F · 303 · 6061-T6

Валы насоса
Валы центробежных и объемных-насосов для водной, химической, нефтяной и морской промышленности, с уплотнительными поверхностями и резьбой рабочего колеса.
Материалы:316L · 17-4 PH · 4140 · Титан класса 5 · C46400

Ходовые винты и резьбовые валы
Трапециевидные (ACME) и метрические ходовые винты, резьбовые стержни и винтовые валы для линейного перемещения.
Материалы:1045 · 4140 · 38CrMoAlA · 303 · 6061-Т6

Шестерни и валы-шестерни
Валы со встроенными нарезанными/обработанными шестернями, шлицами и седлами шестерен для коробок передач и редукторов.
Материалы:8620 · 5120 · 4140 · 4340 · 17-4 PH

Шлицевые валы
Эвольвентные и прямые-шлицевые валы по стандартам DIN 5480/ANSI B92.1 для передачи крутящего момента.
Материалы: 4140 · 4340 · 8620 · 1045 · 316L

Муфты и соединительные валы
Валы с полумуфтами, фланцами, конусами и разболтовками для соединения вращающегося оборудования.
Материалы: 1045 · 4140 · 4340 · 316L · 6061-T6

Стержни и шпиндели клапанов
Стержни и шпиндели клапанов с резьбовыми секциями, уплотнительными поверхностями и сальниками для шаровых, задвижек и задвижек.
Материалы:17-4 PH · 316 · 316L · 304 · C36000

Линейные направляющие валы и стержни
Закаленные и хромированные-направляющие валы и стержни для линейных подшипников и втулок.
Материалы: 1045 · 4140 · 52100 · 303 · 6061-T6

Шпиндели и оправки
Шпиндели станков-инструментов, рабочие-оправки и вращающиеся локаторы с точными конусами и посадками подшипников.
Материалы:4140 · 4340 · 38CrMoAlA · 17-4 PH · 7075-T6

Втулки и втулки
Втулки подшипников скольжения, втулки и вкладыши, вращающиеся на валах, с контролируемым отверстием и посадкой по наружному диаметру.
Материалы:C93700 бронза · C36000 латунь · 316L · C46400

Упорные и ступенчатые валы
Ступенчатые валы, несущие осевую нагрузку, с несколькими шейками, заплечиками и фиксирующими элементами.
Материалы:4140 · 4340 · 17-4 PH · 1045 · 316L
У вас есть нестандартный вал? Отправьте свой рисунок
Процессы обработки валов с ЧПУ
Токарная обработка с ЧПУ
Лучше всего для:Журналы · конусы · нитки · ступеньки · плечи
Основной процесс для большинства валов; контролирует диаметр, длину и концентричность.
Фрезерование с ЧПУ
Лучше всего для:Шпоночные канавки · пазы · лыски · поперечные отверстия · зубья шестерни
Для фрезерования тел и концов валов.
Токарная-фрезерная обработка с ЧПУ
Лучше всего для:Валы с точеными и фрезерованными деталями за один установ
Уменьшает нагрузку и улучшает концентричность сложных валов.
Накатка и резка резьбы
Лучше всего для:Трапециевидная/ACME резьба · метрическая резьба · специальные профили винтов
Для ходовых винтов и резьбовых валов; прокатка повышает прочность резьбы.
Круглое и плоское шлифование
Лучше всего для:Посадочные места подшипников · диаметры шеек · уплотнительные поверхности
Выдерживает микронные диаметры и Ra 0,1–0,4 мкм на критических поверхностях.
Сплайновая и зуборезная обработка
Лучше всего для:Эвольвентные шлицы · прямые шлицы · зубья шестерни
Для зубчатых и шлицевых валов по DIN 5480/ANSI B92.1.
Материалы вала с ЧПУ
Для валов выбор материала зависит открутящий момент и нагрузка, скорость, среда уплотнения, коррозия, температура и необходимость термической обработки.. Мы обрабатываем валы из перечисленных ниже металлических материалов -: алюминия, латуни и меди, нержавеющей стали, углеродистой и легированной стали, а также титана.

Углеродистая и легированная сталь

Нержавеющая сталь

Алюминий

Латунь и Бронза

Медь

Титан
|
Материал |
Общие оценки |
Типичные применения валов |
Ключевые преимущества
|
|---|---|---|---|
| Углеродистая и легированная сталь | 1045 · 1060 · 1144 · 4140 · 4340 · 5120 · 52100 · 8620 · 38CrMoAlA | Приводные валы, валы двигателей, валы-шестерни, ходовые винты, шпиндели, направляющие валы | Высокая прочность и ударная вязкость; легко поддается термической-обработке; экономичная-эффективная рабочая лошадка для передачи |
| Нержавеющая сталь | 303 · 304 · 304L · 316 · 316L · 17-4 PH · 410 · 420 | Валы насосов, штоки клапанов, валы для пищевой и медицинской промышленности, морские и-критические к коррозии валы | Устойчивость к коррозии и гигиене; 17-4 PH придает высокую прочность; 303 машины свободно |
| Алюминий | 6061-T6 · 6063-T5 · 7075-T6 · 2024-T3 · 5052-H32 | Легкие валы двигателей, валы роботов и автоматики, валы приборов | Малый вес, анодируемый, простой в обработке; 7075-T6 обеспечивает высочайшую прочность алюминия. |
| Латунь и Бронза | C36000 свободная-латунь · C46400 морская латунь · C93700 бронза | Стержни клапанов, втулки и гильзы, валы приборные и декоративные, вкладыши подшипников | Отличная обрабатываемость, износостойкость и коррозионная стойкость. |
| Медь | C10100 (OFHC) · Электролитическая медь C11000 · Бериллиевая медь C17200 | Электродные валы, проводящие валы, сенсорные и контактные валы | Высокая электро- и теплопроводность; C17200 придает высокую прочность и пружинящие свойства. |
| Титан | Марка 2 (ЦП) · Марка 5 (Ти-6Ал-4В) | Валы морских и химических насосов, медицинские валы, легкие высокопрочные валы- | Превосходная коррозионная стойкость, высокая прочность-при-весе, не-магнитность. |
Термическая обработка валов с ЧПУ
Многим валам требуется закаленная,-износостойкая поверхность с прочным сердечником. Термическая обработка указана на чертеже и применяется до или после обработки критических элементов.
| Термическая обработка | Применимые классы | Типичные детали вала |
Выгода
|
|---|---|---|---|
| Закалка и отпуск | 4140 · 4340 · 1045 · 52100 | Приводные валы, валы-шестерни, шпиндели | Равномерная прочность и ударная вязкость по всему сечению |
| Индукционная закалка | 1045 · 4140 · 4340 | шейки, гнезда подшипников, уплотнительные поверхности | Твердая, износостойкая-поверхность (45–55 HRC) с прочной сердцевиной. |
| Науглероживание | 8620 · 5120 · 20CrMnTi | Зубчатые и шлицевые валы, валы-шестерни | Высокая поверхностная твердость (58–62 HRC) с прочной сердцевиной. |
| Азотирование / Газовое азотирование | 38CrMoAlA · 4140 | Ходовые винты, шпиндели, прецизионные-валы | Высокая твердость поверхности с низким уровнем искажений |
| Решение + Старение | 17-4 PH · 7075-T6 | Высокопрочные валы из нержавеющей и алюминиевой-алюминии | Высокая прочность с устойчивостью к коррозии |
| Снятие стресса | Все марки стали | Прецизионные валы перед шлифовкой | Улучшает стабильность размеров |
Допуски и характеристики обработки вала
Производительность вала зависит от тщательного контроля диаметра, биения, прямолинейности и посадки шейки. Мы придерживаемся приведенных ниже функций на чертеже и делаем их более жесткими по запросу.
| Спецификация | Типичная возможность |
Типичные применения валов
|
|---|---|---|
| Диаметр (журнал) | ±0,01 мм (точность до ±0,005 мм) | Посадки подшипников, посадки муфты, посадки рабочего колеса |
| Диаметр (общий) | ±0,02–0,05 мм | Не-критические ступенчатые разделы |
| Длина | ±0,05–0,1 мм | Общая длина стержня, положения плеч |
| Прямолинейность | До 0,01 мм/100 мм | Длинные валы, ходовые винты |
| Концентричность/биение | До 0,005–0,01 мм. | Журналы друг другу, темы журналам |
| Округлость/цилиндричность | До 0,003–0,005 мм | Подшипниковые шейки |
| Ширина и положение шпоночного паза | ±0,02–0,05 мм | Приводные и соединительные шпонки |
| Шлицевой (DIN 5480 / ANSI B92.1) | По стандарту · класс подходит по запросу | Шлицевые валы и шестерни |
| Шероховатость поверхности | Ra 0,4–1,6 мкм стандарт; Ra 0,1–0,4 мкм шлифованный | Уплотнительные поверхности, шейки, боковые поверхности резьбы |
| Допуск резьбы | ISO 6g/6H или по чертежу | Метрическая, ACME и трапециевидная резьба. |
Важные функции, которые мы контролируем
Посадки журналов и подшипников- контролируемые диаметры подшипников, втулок и муфт.
Концентричность и биение- шейки, резьба и уплотнительные поверхности оставались верными оси.
Прямолинейность- контролируется на длинных валах и ходовых винтах для предотвращения вибрации.
Шпоночные пазы и шлицы- точная ширина, положение и приспособление для передачи крутящего момента.
Уплотняющие поверхности- контролируемая шероховатость и геометрия уплотнительных колец, манжетных и механических уплотнений.
Темы- Метрический, ACME/трапециевидный и специальные профили винтов с контролируемым делительным диаметром.
Поверхностная обработка валов с ЧПУ
Поверхностная обработка защищает шейки от износа и коррозии и отвечает функциональным и визуальным требованиям применения.
| Поверхностная обработка | Применимые материалы | Типичные детали вала |
Основное преимущество
|
|---|---|---|---|
| Твердое хромирование | 1045 · 4140 · 4340 | Гидравлические валы, направляющие валы, поршневые штоки | Твердая, износостойкая-, коррозионно--стойкая поверхность |
| Химическое никелирование | 4140 · 1045 · Алюминий | Валы насосов и клапанов, валы приборов | Равномерная защита от износа и коррозии |
| Черный оксид | 1045 · 4140 · 4340 | Общий привод и валы-шестерни | Экономичная защита от коррозии с низким уровнем образования отложений. |
| Цинкование | Углеродистая сталь | Валы и стержни общего-назначения | Экономичная защита от коррозии |
| Пассивация | 303 · 304 · 316L · 17-4 PH | Валы насоса и клапана из нержавеющей стали | Удаляет свободное железо, улучшает коррозионную стойкость |
| Электрополировка | 316L · 304 | Пищевые, медицинские и морские шахты | Гладкая, чистая поверхность; улучшает коррозионную стойкость |
| Анодирование (Тип II/Жесткий III) | 6061-T6 · 7075-T6 | Алюминиевые валы двигателей и роботов | Износостойкость и коррозионная стойкость; изоляция |
| Земляная отделка | Вся сталь · Нержавеющая сталь · Титан | Шейки, уплотнительные поверхности, направляющие валы | Ra 0,1–0,4 мкм для контакта подшипника и уплотнения |
Контроль качества вала
Мы проверяем диаметры, биение, прямолинейность, резьбу и требования к поверхности на протяжении всего производства, чтобы убедиться, что валы соответствуют чертежу. Для документированных проектов мы можем предоставить сертификаты на материалы и протоколы проверок для поддержки вашего входного контроля.


| Объект проверки | Оборудование/Метод | Типичные детали вала |
|---|---|---|
| Диаметр журнала | Микрометр · ШМ | Посадки подшипников, посадка муфты |
| Прямолинейность | Циферблатный индикатор · ШМ | Длинные валы, ходовые винты |
| Концентричность и биение | КИМ · Циферблатный индикатор | Журналки, резьба, уплотнительные поверхности |
| Округлость | Тестер округлости / КИМ | Подшипниковые шейки |
| Шпоночный паз/сплайн | Годен/Нет-Датчики хода · ШМ | Приводные и соединительные шпонки, шлицы |
| Проверка резьбы | Да/Нет-Калибры резьбы Go | Метрическая и ACME резьба |
| Шероховатость поверхности | Тестер шероховатости | Уплотнительные поверхности, шейки |
| Твердость (термическая-обработка) | Твердомер | Поверхности с индукционной-закалкой и науглероживанием |
| Проверка материала | Спектрометр + Сертификат на материал | Поступающее сырье (доступно EN 10204 3.1) |
| Неразрушающий контроль (по запросу) | Краситель-пенетрант/магнитные частицы | Критический привод и высокоскоростные-валы |
| Заключительная проверка | ШМ + отчет об инспекции | Окончательная приемка размеров |
Нужен документированный контроль качества? Отправьте нам свои чертежи и требования к проверке.
Прототипирование и мелкообъемная-обработка валов
Проекты валов часто начинаются с прототипов - новых конструкций, замен или обновлений, которые необходимо протестировать перед производством. Мы поддерживаемобработка прототипов и небольших-объемов на станках с ЧПУот единичных образцов до повторных заказов на небольшие-партии.
Обработка прототипа
Для новых разработок, валидации и замены.
Типичное количество:1–10 шт.
Малосерийное-производство
Для пилотных систем и начального производства.
Типичное количество:10–1,000+ шт.
Повторное производство
Для запасных валов и повторяющихся заказов с установленными конструкциями.
Типичное количество:На основе требований проекта
Подходит для
Валы привода, двигателя и насоса
Шестерни, шлицевые и шестерни валы
Ходовые винты и резьбовые валы
Стержни клапанов и шпиндели
Линейные направляющие валы и шпиндели
Втулки, втулки и вкладыши
Упаковка и время выполнения валов с ЧПУ

Упаковка
Индивидуальная защита:Полиэтиленовые пакеты, пенопласт или защитная пленка для журналов и ниток.
Защита от коррозии:Бумага с ЛИК и смазка для стальных валов при перевозке за границу
Длинные валы:Упаковка трубок или каналов для предотвращения изгибов и повреждений
Прецизионные валы:Пенопластовые вставки и отдельные отсеки для критически важных поверхностей.
Изготовленная на заказ упаковка:Номера деталей, этикетки, количества и особые требования к упаковке-клиентов.
Типичное время выполнения
| Тип заказа | Типичное время выполнения |
|---|---|
| Прототип | 5–10 рабочих дней |
| Малый-заказ | 10–20 рабочих дней |
| Производственный заказ | 15–30 рабочих дней |
| Повторный заказ | 10–25 рабочих дней |
Часто задаваемые вопросы
Вопрос: Какие валы с ЧПУ вы можете изготовить?
О: Мы производим приводные валы, валы двигателей, валы насосов, ходовые винты, зубчатые валы, шлицевые валы, соединительные валы, стержни клапанов, валы линейных направляющих, шпиндели, втулки и втулки по чертежам заказчика.
Вопрос: Из каких материалов вы изготавливаете валы?
О: Обрабатываем валы из углеродистой и легированной стали (1045, 1060, 1144, 4140, 4340, 5120, 52100, 8620, 38CrMoAlA), нержавеющей стали (303, 304, 304L, 316, 316L, 17-4 PH, 410, 420), алюминия. (6061-T6, 6063-T5, 7075-T6, 2024-T3), латунь и бронза (C36000, C46400, C93700), медь (C10100, C11000, C17200) и титан (Ggrade 2, Grade 5).
Вопрос: Каких допусков при обработке на станках с ЧПУ вы можете достичь на валах?
О: Для диаметров цапф мы обычно придерживаемся ±0,01 мм, а точность обработки — до ±0,005 мм. Биение и концентричность контролируют до 0,005–0,01 мм в зависимости от геометрии и материала.
Вопрос: Можете ли вы обрабатывать валы насосов и клапанов из нержавеющей стали?
А: Да. Мы обрабатываем валы насосов и стержни клапанов из марок 316L, 17-4 PH, 304 и 303 с электрополировкой или пассивацией для защиты от коррозии.
Вопрос: Можете ли вы поставить валы,-обработанные термообработкой?
А: Да. Мы поставляем закаленные-и-отпущенные, индукционные-закаленные, науглероженные и азотированные валы таких марок, как 4140, 4340, 1045, 8620 и 38CrMoAlA, с проведением испытаний на твердость по запросу.
Вопрос: Можете ли вы нанести твердое хромирование на валы?
А: Да. Мы наносим твердое хромирование на стальные валы (1045, 4140, 4340) для гидравлических систем, направляющих и поршневых-штоков, а также химическое никелирование, черное оксидирование, цинкование и пассивацию.
Вопрос: Можете ли вы обрабатывать шлицевые и зубчатые валы?
А: Да. Мы обрабатываем эвольвентные и прямые-шлицы в соответствии с DIN 5480 / ANSI B92.1, а также встроенные шестерни на валах-шестернях моделей 8620, 5120, 4140 и 4340.
Вопрос: Можете ли вы обрабатывать ходовые винты и резьбу ACME?
А: Да. Мы обрабатываем трапециевидные (ACME) и метрические ходовые винты и валы с резьбой, а также шлифовку для обработки резьбы Ra 0,1–0,4 мкм.
Вопрос: Можете ли вы предоставить сертификаты материалов и отчеты об инспекциях?
А: Да. По запросу мы можем предоставить сертификаты материалов (EN 10204 3.1), отчеты о проверке размеров, отчеты CMM, отчеты о чистоте поверхности и отчеты о твердости.
Вопрос: Принимаете ли вы 2D-чертежи и файлы САПР?
О: Мы можем работать с обычными файлами чертежей STEP, STP, IGES, IGS, SolidWorks, DXF и 2D.
Вопрос: Поддерживаете ли вы прототипирование и мелкосерийное-производство?
А: Да. Мы поддерживаем производство прототипов от 1 до 10 штук, мелкосерийное производство от 10 до 1,000+ штук, а также повторные производственные заказы на запасные валы.
Вопрос: Каково типичное время выполнения заказа на валы, обработанные на станках с ЧПУ?
О: Типичное время выполнения заказа составляет 5–10 рабочих дней для прототипов, 10–20 рабочих дней для заказов небольшого-объема и 15–30 рабочих дней для производственных заказов, в зависимости от сложности, количества, материала и отделки.
горячая этикетка : валы с ЧПУ, Китай валы с ЧПУ производители, поставщики, завод, титан
Предыдущая статья
БесплатноСледующая статья
Корпуса, обработанные на станке с ЧПУВам также может понравиться


Отправить запрос